专注于大型徽章定制厂家
厂家直销,定制经验丰富
咨询热线

厂家直销,定制经验丰富
咨询热线
热门关键词:
18958703203
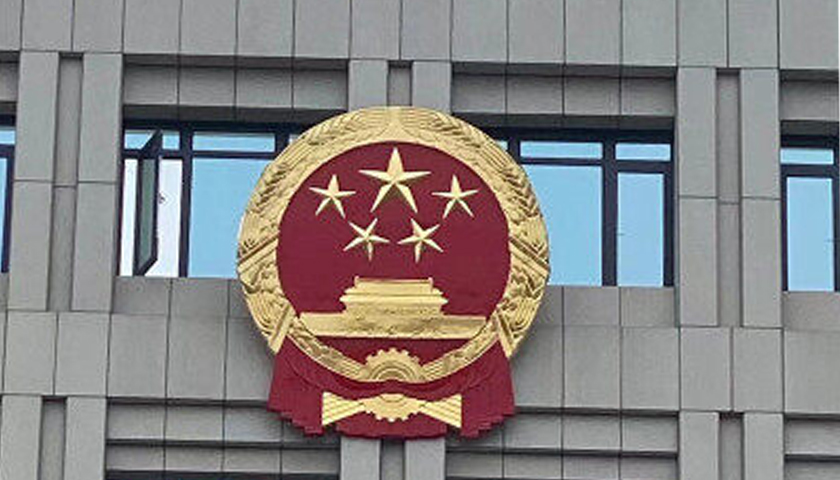
直径2米及以上的大型悬挂国徽,广泛应用于各级政务核心场所的户外立面,这类超常规尺度的国徽,传统依靠多块小模具拼接生产的工艺,始终存在形面错位、细节一致性差、整体强度不足的行业痛点,而专用一体化大型大国徽模具的开发应用,彻底打破了这一技术瓶颈。作为超大型国徽生产的核心母版,大型大国徽模具的开发是材料科学、精密加工与工艺美术的深度融合产物,它让大尺寸国徽的所有图案元素实现一体高精度成型,从根源上保障超大国徽的形态精度与长期使用耐久性,成为当前国内定点生产企业核心技术实力的标志性体现。

大型大国徽模具的开发,首先要突破超大尺度下的材料与结构设计难题。不同于常规小型国徽模具采用的整体实心结构,直径2米以上的大国徽模具,总重量超过2吨,如果直接采用实心钢材加工,不仅加工难度极大,后续热处理过程中极易出现整体变形。行业内主流的成熟方案,是采用“整体框架+型腔镶块”的复合结构:外部主体框架采用厚壁合金铸钢整体锻造,内部预埋冷却水道与加强筋,在保障整体刚性的同时,大幅降低模具总重量;直接接触国徽浮雕的核心型腔镶块,选用高耐磨Cr12MoV合金工具钢,单独进行深冷淬火处理,硬度达到HRC60以上,长期冲压数十万次也不会出现型腔磨损变形。模具设计阶段还要通过有限元仿真分析,模拟大吨位压力机冲压过程中的受力分布,提前在易形变的薄弱部位增加加强结构,彻底避免冲压过程中模具局部开裂的风险。
五轴联动数字化加工与多轮人工精修,共同实现大国徽模具的极致精度。大型大国徽模具的型腔加工,不能采用传统三轴加工设备,必须使用行程超过2.5米的五轴联动数控加工中心,以官方发布的国徽标准3D数字模型为唯一依据,采用分层递进的铣削路径,先粗加工快速去除多余基材,再通过半精雕、精雕工序逐步逼近标准形面,最终整体加工精度控制在0.05毫米以内,远高于成品国徽的国标允许公差。数控加工完成后,由从业二十年以上的资深工艺美术师,对照官方标准国徽泥模开展手工精修,针对五星尖角、麦稻穗颗粒、绶带纹理等精细部位逐一打磨校准,让所有浮雕线条顺滑锐利,完全还原国徽设计的庄重质感,整个精修过程要经过3轮以上的全要素核验,确认没有任何形态偏差后,才能判定模具型腔合格。
大型大国徽模具的工业化应用,彻底重构了超大型国徽的生产品质体系。在正式投入批量生产前,必须开展多次试冲压验证,通过调整压边力、润滑参数与冲压行程,解决大尺寸薄板拉伸过程中容易出现的起皱、回弹问题,最终试生产出的首件国徽,通过三维扫描与标准数字模型全点比对,确认所有点位偏差控制在国标允许范围内,才能正式启动批量生产。依托这套一体化大型大国徽模具生产出的超大国徽,无需多块构件拼接,整体形面连贯流畅,所有细节元素的精度高度统一,成品率从传统工艺的不足50%提升至97%以上,产品的整体结构强度与户外耐候性也实现质的飞跃,让直径3米级的超大型国徽也能实现标准化、高品质的批量生产,为全国各级核心政务场所的大型国徽规范化落地,提供了坚实的技术支撑。
 扫一扫更精彩